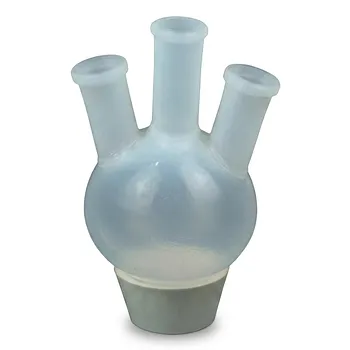
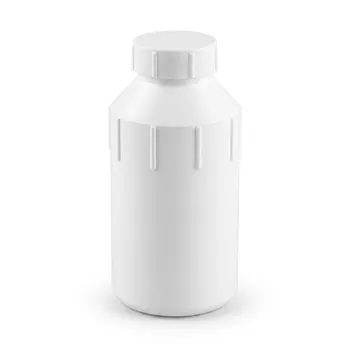
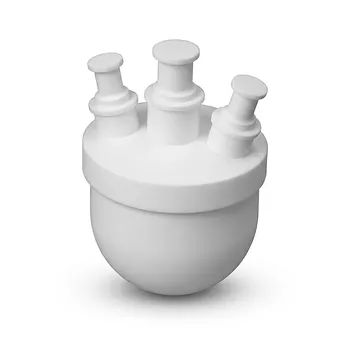
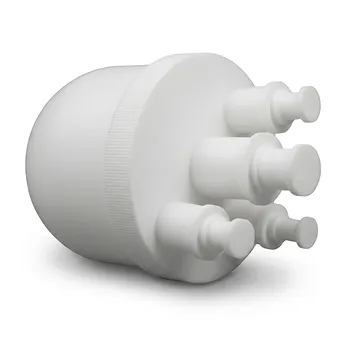
Der betriebliche Unterschied besteht darin, dass PFA und FEP als fließfähige Thermoplaste geformt werden können, während dies bei unmodifiziertem PTFE nicht der Fall ist. PFA und FEP können daher extrudiert, spritzgegossen und bei geeigneten Anwendungen zu komplexen Laborgeräten und Armaturen blasgeformt werden. PTFE muss zunächst formgepresst und gesintert, pastenextrudiert oder zu Halbzeugen verarbeitet werden, die später mechanisch bearbeitet werden, was die Fertigung stärker von Werkzeugen und CNC-Vorgängen abhängig macht.
PFA und FEP ermöglichen das direkte Formen und Extrudieren für komplexe oder höhervolumige Teile; PTFE bietet eine hervorragende chemische und thermische Leistung, erfordert jedoch im Allgemeinen eine pulverbasierte Formgebung und eine sekundäre mechanische Bearbeitung. Die Materialwahl beeinflusst daher nicht nur die chemische Beständigkeit, sondern auch die Geometrie, das Produktionsverfahren, die Oberflächenkontinuität, die Kosten und die erzielbare Wiederholgenauigkeit.
Warum PTFE einen anderen Fertigungsweg erfordert
PTFE fließt nicht wie eine herkömmliche Schmelze
Unmodifiziertes PTFE weist eine außergewöhnlich hohe Schmelzviskosität von etwa 10¹¹–10¹² Poise bei nahezu 380°C auf. Obwohl es bei etwa 327–342°C einen Schmelzübergang erreicht, entwickelt es oberhalb dieser Temperatur keinen nutzbaren Flüssigkeitsfluss.
Dies ist der entscheidende Unterschied: Das Erreichen des Schmelzpunkts führt nicht dazu, dass sich PTFE wie ein gewöhnliches Spritzguss-Harz verhält.
PTFE wird aus Pulver geformt
Granulares PTFE-Harz wird üblicherweise formgepresst und dann gesintert, um Blöcke, Platten, Rohre und andere Halbzeuge herzustellen. Feine PTFE-Pulver werden bei der Pastenextrusion für Schläuche, Dichtungen und ähnliche Produkte verwendet.
Das resultierende Material kann dann mittels Präzisions-CNC-Bearbeitung zu kundenspezifischen Reaktionsgefäßen, elektrochemischen Zellen, Verteilern, Armaturen und spezialisierten Laborgeräten verarbeitet werden.
Die mechanische Bearbeitung bestimmt die endgültige Geometrie
Für Einzelstücke oder kundenspezifische Teile in geringer Stückzahl bietet die Bearbeitung von gesintertem PTFE-Halbzeug eine erhebliche geometrische Flexibilität. Merkmale wie Gewinde, Kanäle, Bohrungen, Dichtungsflächen und Montage-Schnittstellen können direkt aus dem Design definiert werden.
Der Prozess ist jedoch subtraktiv. Material muss von einem geformten Rohling abgetragen werden, und die erzielbare Geometrie hängt von der Werkzeugzugänglichkeit, der Wandstärke, der Verzugskontrolle und dem Verhalten des gesinterten Materials während der Bearbeitung ab.
Wie PFA und FEP den Prozess verändern
Comonomere ermöglichen die Schmelzverarbeitung
PFA und FEP enthalten Comonomere, die die Kristallinität und Schmelzviskosität im Vergleich zu unmodifiziertem PTFE verringern. PFA enthält Perfluoralkoxy-Gruppen, während FEP Hexafluorpropylen enthält.
Diese strukturellen Veränderungen ermöglichen es den Polymeren, durch herkömmliche thermoplastische Anlagen zu fließen, ohne die breite chemische Beständigkeit zu opfern, die von perfluorierten Materialien erwartet wird.
Komplexe Formen können direkt gegossen werden
PFA und FEP können im Spritzgussverfahren zu komplizierten Ventilgehäusen, Fluidarmaturen, Verschlüssen und Gefäßkomponenten verarbeitet werden. Sie können auch schmelzextrudiert werden, um Schläuche, Profile und kontinuierliche Formen herzustellen.
Da die endgültige Form direkt in der Form oder Düse erzeugt werden kann, eignet sich dieser Weg gut für die wiederholte Produktion komplexer Geometrien.
PFA unterstützt nahtlose Komponenten für die Fluidhandhabung
PFA ist besonders nützlich für hochreine Laborgeräte, Behälter für Spurenanalysen, Aufschlussgefäße, Schlauchleitungen und geformte Armaturen. Die Schmelzverarbeitung kann kontinuierliche, nahtlose Strukturen mit weniger bearbeiteten Schnittstellen und weniger Montagepunkten erzeugen.
PFA ist zudem meist transluzent, was bei der visuellen Inspektion des Inhalts und der Flüssigkeitsbewegung hilfreich sein kann.
Was dies für kundenspezifische Laborgeräte bedeutet
PTFE eignet sich für spezialisierte Teile mit geringem Volumen
PTFE ist oft die praktische Wahl, wenn das Design hochgradig angepasst ist, das Produktionsvolumen gering ist oder das Teil aus einem robusten Vollmaterial gefräst werden muss. Dies umfasst ungewöhnliche Reaktionsapparaturen, kundenspezifische Halterungen, elektrochemische Komponenten und strapazierfähige Laborgeräte.
Der Fertigungsablauf ist typischerweise: Auswahl einer geeigneten PTFE-Halbzeugform, Bearbeitung der erforderlichen Merkmale und Inspektion der fertigen Komponente.
PFA eignet sich für komplexe oder wiederholbare Teile
PFA ist vorteilhaft, wenn das Teil eine komplexe dreidimensionale Form, dünne oder kontinuierliche Wände, integrierte Anschlüsse oder eine Geometrie aufweist, die bei PTFE eine umfangreiche Bearbeitung und Montage erfordern würde.
Es wird attraktiver, wenn das Produktionsvolumen steigt, da Werkzeuge und Formen die wiederholte manuelle Bearbeitung ersetzen können.
FEP eignet sich für schmelzverarbeitete Anwendungen bei niedrigeren Temperaturen
FEP bietet denselben grundlegenden Fertigungsvorteil wie PFA: Es kann extrudiert und zu komplexen Teilen geformt werden. Seine Dauergebrauchstemperatur ist im Allgemeinen niedriger, etwa 200°C, verglichen mit etwa 260°C bei PFA.
FEP ist daher besser geeignet, wenn die Anwendung von der Schmelzverarbeitung profitiert und nicht die höhere Dauergebrauchstemperatur von PFA erfordert.
Wie die Prozesse die Leistung der Teile beeinflussen
Bearbeitetes PTFE verwendet bewusst Schnittstellen
Eine bearbeitete PTFE-Baugruppe kann Gewindeverbindungen, gebohrte Kanäle, Presspassungen oder verklebte und mechanisch gehaltene Abschnitte enthalten. Diese Merkmale können nützlich sein, aber jede Schnittstelle führt eine weitere Stelle ein, die auf Leckagen, Kontamination, Totvolumen oder mechanische Bewegung bewertet werden muss.
Das Design sollte berücksichtigen, dass die endgültige Komponente aus mehreren bearbeiteten Merkmalen zusammengesetzt sein kann, anstatt als eine kontinuierliche geformte Form hergestellt zu werden.
Geformtes PFA kann die Montagekomplexität reduzieren
Eine geformte PFA-Komponente kann mehrere funktionale Merkmale in einem Teil vereinen. Die Reduzierung der Anzahl der Verbindungen kann Flüssigkeitspfade vereinfachen und die Konsistenz zwischen Produktionseinheiten verbessern.
Dieser Vorteil hängt von einem geeigneten Formdesign, Prozesskontrolle und der Validierung der geformten Komponente ab. Die Schmelzverarbeitung beseitigt nicht die Notwendigkeit, auf Defekte, Maßabweichungen oder Kontamination zu prüfen.
Transparente oder transluzente Konstruktion kann die Inspektion unterstützen
PFA und FEP können transluzente Komponenten liefern, die es dem Bediener ermöglichen, Flüssigkeitsstände, Blasen, Ablagerungen oder das Strömungsverhalten zu beobachten. Dies kann bei Spurenanalysen und hochreinen Fluidhandhabungssystemen wertvoll sein.
Die undurchsichtige, bearbeitete Konstruktion von PTFE kann vorzuziehen sein, wenn Opazität, Steifigkeit oder eine bestimmte Halbzeuganforderung wichtiger sind als die visuelle Zugänglichkeit.
Die Kompromisse verstehen
PTFE hat mehr Fertigungseinschränkungen
PTFE kann nicht einfach in Standard-Spritzgussanlagen geladen und wie ein typischer Thermoplast geformt werden. Pulvervorbereitung, Kompression, Sintern, Pastenextrusion und sekundäre Bearbeitung erfordern spezielles Prozesswissen.
Große oder komplizierte Teile können bei der Herstellung aus Blöcken auch mehr Materialabfall und längere Produktionszeiten verursachen.
PFA erfordert Werkzeug- und Prozessinvestitionen
PFA und FEP reduzieren die Notwendigkeit einer sekundären Bearbeitung, aber Spritzguss und Extrusion erfordern dedizierte Werkzeuge. Für ein einzelnes kundenspezifisches Gefäß oder einen frühen Prototyp können die Werkzeugkosten die Vorteile des direkten Formens überwiegen.
Das Formdesign muss auch Schwindung, Maßtoleranzen, Schweißnähte, Anschnittpositionen und das Verhalten dünner Abschnitte berücksichtigen.
PFA und FEP sind thermisch nicht gleichwertig
PFA behält im Allgemeinen eine Dauergebrauchstemperatur nahe der von PTFE bei, etwa 260°C. FEP hat eine niedrigere Dauergebrauchsgrenze von etwa 200°C, da seine mechanischen Eigenschaften bei erhöhten Temperaturen deutlicher abnehmen.
Die Auswahl von FEP nur deshalb, weil es schmelzverarbeitbar ist, kann ein temperaturbezogenes Leistungsproblem verursachen.
Die mechanische Bearbeitung macht PTFE nicht automatisch präziser
Die CNC-Bearbeitung bietet eine direkte Kontrolle über die Abmessungen, aber PTFE-Halbzeuge können dennoch durch Wärmeausdehnung, Kriechen, Spannungsabbau und Verformung beeinflusst werden. Toleranzen müssen in Bezug auf die Betriebstemperatur, Last, Dichtungsmethode und Teilegeometrie spezifiziert werden.
Der Prozessweg sollte anhand der tatsächlichen Betriebsbedingungen validiert werden, anstatt nur nach der Bearbeitungsfähigkeit beurteilt zu werden.
Die richtige Wahl für Ihr Ziel treffen
Wählen Sie das Material und das Fertigungsverfahren entsprechend der Geometrie, dem Volumen, der Temperatur und den Anforderungen an die Fluidhandhabung des Teils.
- Wenn Ihr Hauptaugenmerk auf Einzelstücken oder kundenspezifischen Apparaturen in geringer Stückzahl liegt: Verwenden Sie PTFE-Halbzeuge mit Präzisions-CNC-Bearbeitung, wenn das Design ungewöhnliche Merkmale, robuste Vollabschnitte oder häufige Designänderungen erfordert.
- Wenn Ihr Hauptaugenmerk auf komplexer geformter Geometrie liegt: Verwenden Sie PFA, wenn integrierte Anschlüsse, dünne Wände, nahtlose Flüssigkeitspfade oder eine reduzierte Montage wichtig sind.
- Wenn Ihr Hauptaugenmerk auf schmelzverarbeiteten Laborgeräten für hohe Temperaturen liegt: Bevorzugen Sie PFA gegenüber FEP, wenn sich die Anwendung dem höheren Dauergebrauchstemperaturbereich nähert.
- Wenn Ihr Hauptaugenmerk auf wiederholbarer Produktion liegt: Evaluieren Sie PFA- oder FEP-Formen und Extrusion, wenn die Werkzeugkosten auf mehrere Teile verteilt werden können.
- Wenn Ihr Hauptaugenmerk auf Schläuchen oder Armaturen für niedrigere Temperaturen liegt: Erwägen Sie FEP, wenn dessen Temperatur- und mechanische Grenzwerte mit der Anwendung kompatibel sind.
Die beste Wahl ist diejenige, die das Verarbeitungsverhalten des Polymers mit der Geometrie, dem Produktionsvolumen und den Betriebsbedingungen des Teils in Einklang bringt.
Zusammenfassungstabelle:
| Faktor | PTFE | PFA | FEP |
|---|---|---|---|
| Schmelzverarbeitbarkeit | Nein (hohe Schmelzviskosität) | Ja | Ja |
| Typische Fertigungsverfahren | Formpressen + Sintern, Pastenextrusion, CNC-Bearbeitung | Spritzguss, Extrusion | Spritzguss, Extrusion |
| Dauergebrauchstemperatur | ~260°C | ~260°C | ~200°C |
| Transluzenz | Undurchsichtig | Transluzent | Transluzent |
| Am besten geeignet für | Geringe Stückzahlen, komplexe kundenspezifische Teile; Halbzeuge zur Bearbeitung | Komplexe geformte Teile, hochreine Fluidhandhabung | Schmelzverarbeitete Anwendungen bei niedrigeren Temperaturen |
Bereit, das richtige Fluorpolymer für Ihre kundenspezifischen Laborgeräte auszuwählen? Bei KINTEK sind wir auf Hochleistungs-PTFE- und PFA-Produkte spezialisiert und bieten alles von Standard-Laborgeräten bis hin zu komplexen, kundenspezifisch bearbeiteten Teilen. Unsere CNC-Bearbeitungskapazitäten und unsere Expertise in der Schmelzverarbeitung stellen sicher, dass Sie genau die Leistung und Geometrie erhalten, die Sie benötigen. Kontaktieren Sie uns noch heute, um Ihr Projekt zu besprechen und eine maßgeschneiderte Lösung zu erhalten.
Ähnliche Produkte
- Hochreines PFA-Tiegel und korrosionsbeständiges PTFE-Becherglas für Spurenanalyse und maßgeschneiderte Laboranwendungen
- Maßgefertigte PFA-Mikrosäulenständer und PTFE-gefertigte korrosionsbeständige Laborhalterungen mit niedrigem Untergrund
- Kundenspezifische Polytetrafluorethylen PTFE Petrischalen 60mm korrosionsbeständig Laborgerät mit niedrigem Hintergrund
- Kundenspezifischer korrosionsbeständiger mehrhalsiger Labor-Reaktionskolben aus PFA/PTFE, Fluorpolymer-Kolben mit GL-Standardmündung
- Korrosionsbeständige PTFE-Halterung mit transparentem PFA-Reaktionsbehälter und hochreinem PFA-Probenahmerohr für Spurenanalytik
Andere fragen auch
- Warum sind hochreine Gefäße für die BiFeO3-Synthese entscheidend? Sicherstellung der Phasenreinheit
- Warum ist die Verwendung von hochreinem PFA- oder PTFE-Laborgeschirr bei der Reinigung von TiO2-Nanopartikeln entscheidend? Probeneinheit schützen
- Warum ist Laborgeräte aus hochreinem PFA für die ICP-OES-Analyse von Znx@LS-2-Zeolithen notwendig? Gewährleistung von Präzision auf Spurenniveau
- Warum werden hochreine PFA-Laborgeräte für die Spurenanalyse bei MXenen verwendet? Gewährleistung höchster Materialintegrität in der Forschung
- Welche wesentlichen Materialeigenschaften machen PTFE und PFA für hochreine Laborgeräte, Behälter für die Spurenanalytik und medizinische mikroporöse Schläuche geeignet? Entdecken Sie die grundlegenden Eigenschaften, die Reinheit gewährleisten.