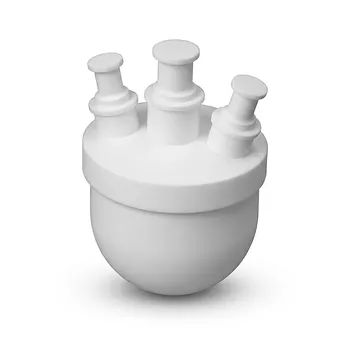
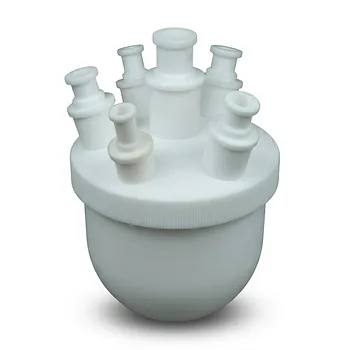
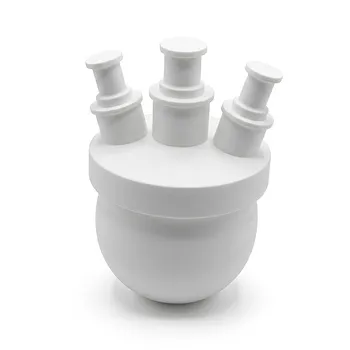
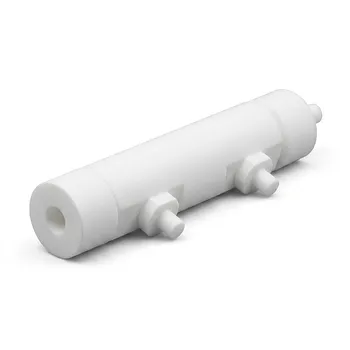
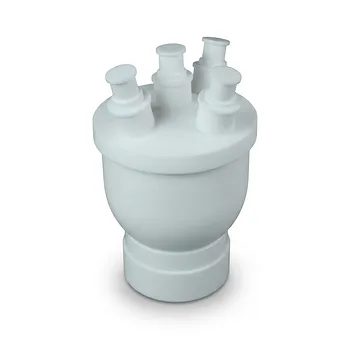
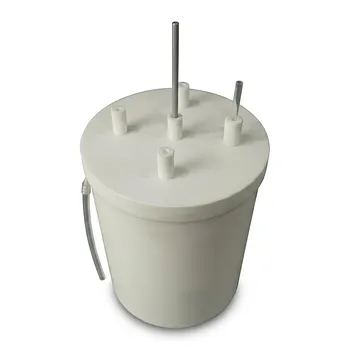
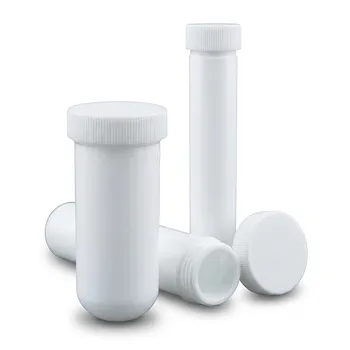
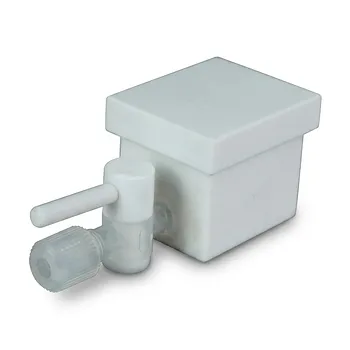
Kundenspezifische PTFE-Laborgefäße werden normalerweise nicht im Spritzgussverfahren hergestellt, da PTFE beim Erhitzen nicht zu einer frei fließenden Flüssigkeit wird. Sein außergewöhnlich hohes Molekulargewicht, die lineare Molekülstruktur und die Kristallinität führen zu einer extremen Schmelzviskosität oberhalb seines Schmelzpunkts von etwa 327 °C. Stattdessen pressen Hersteller PTFE-Pulver kalt, sintern es zu einem dichten Festkörper und verwenden eine präzise CNC-Bearbeitung, um das endgültige Gefäß oder die Apparatur herzustellen.
PTFE verhält sich eher wie ein Hochleistungspulver, das konsolidiert werden muss, als wie ein herkömmlicher, schmelzverarbeitbarer Kunststoff. Das Sintern erzeugt den festen Rohling, während die CNC-Bearbeitung die für spezielle Laborbauteile erforderliche Maßhaltigkeit und komplexe Geometrie liefert.
Warum herkömmliches Spritzgießen scheitert
PTFE hat ein außergewöhnlich hohes Molekulargewicht
Standardmäßiges, unmodifiziertes PTFE hat ein Molekulargewicht, das 10.000.000 überschreiten kann. Seine langen, unverzweigten Molekülketten verhaken sich stark, was eine Bewegung unter Hitzeeinwirkung extrem schwierig macht.
Die meisten Thermoplaste werden zu Schmelzen mit niedriger Viskosität, die durch eine Düse in eine Form gedrückt werden können. PTFE bleibt selbst oberhalb seines Schmelzpunkts ein extrem steifes Material mit hoher Viskosität.
Fluoratome schützen das Polymerrückgrat
Das Kohlenstoffrückgrat von PTFE ist dicht von elektronegativen Fluoratomen umgeben. Diese Struktur verleiht PTFE seine hervorragende chemische Beständigkeit, geringe Reibung und thermische Stabilität, schränkt aber auch die molekulare Beweglichkeit ein.
Infolgedessen erzeugt das Erhitzen von PTFE nicht die Art von Flüssigkeitsfluss, die für das Standard-Spritzgießen erforderlich ist. Das Material erweicht und bildet ein viskoses Gel, anstatt sich wie ein herkömmliches flüssiges Polymer zu verhalten.
Schmelzen erzeugt keinen praktischen Fluss
Der entscheidende Unterschied liegt zwischen Schmelzen und Fließen. PTFE kann oberhalb seines Schmelzpunkts einen kristallinen Phasenübergang durchlaufen, aber seine Schmelzviskosität bleibt so hoch, dass gewöhnliche Spritzdrücke es nicht durch Angüsse, Kanäle und dünne Formhohlräume bewegen können.
Deshalb sind herkömmliche Schmelzextrusion und Spritzgießen für PTFE mit hohem Molekulargewicht ungeeignet. Das Problem ist nicht einfach, dass PTFE eine höhere Verarbeitungstemperatur erfordert; seine Rheologie ist grundlegend anders.
Wie das Sintern die PTFE-Ausgangsform erzeugt
Pulver wird vor dem Erhitzen gepresst
PTFE-Harz wird als Granulat oder feines Pulver geliefert, nicht als herkömmliches Spritzgussgranulat. Hersteller pressen das Pulver zunächst bei Raumtemperatur kalt zu einem Vorformling, Block, Rohr oder einer anderen endkonturnahen Form.
Durch das Pressen erhalten die losen Partikel ausreichend Kontakt und mechanische Stabilität für den anschließenden thermischen Prozess. Es bringt das PTFE nicht dazu, wie eine Schmelze zu fließen.
Hitze verschmilzt die Partikel
Während des Sinterns wird der gepresste Vorformling in einem kontrollierten thermischen Zyklus über den Schmelzpunkt von PTFE erhitzt. Die einzelnen Partikel verschmelzen und koaleszieren zu einer kontinuierlichen, dichten Polymerstruktur.
Der Prozess ist im Prinzip mit Pulverkonsolidierungsmethoden vergleichbar, die für andere schwer schmelzbare Materialien verwendet werden. Ein korrektes Sintern ist für Festigkeit, Dichtheit, Oberflächenqualität und Beständigkeit gegen chemische Durchdringung unerlässlich.
Das Ergebnis ist ein bearbeitbarer Rohling
Nach dem Abkühlen ist das Ergebnis ein massiver PTFE-Block, Stab, Rohr oder Formling. Dieses Material behält die Eigenschaften bei, die PTFE im Laboreinsatz wertvoll machen, einschließlich hoher chemischer Beständigkeit, thermischer Belastbarkeit und geringer Oberflächenreaktivität.
Der Vorformling mag eine nützliche Grundform haben, enthält aber im Allgemeinen nicht die komplizierten Details oder engen Toleranzen der fertigen Apparatur.
Warum CNC-Bearbeitung für kundenspezifische Apparaturen verwendet wird
Kundenspezifische Laborgeometrien sind oft nicht standardisiert
Spezialisierte Laborausrüstung kann Reaktionsgefäße, elektrochemische Zellen, Aufschlussgefäßauskleidungen, kundenspezifische Ventile, Transferanschlüsse und ungewöhnliche Halterungen umfassen. Diese Teile werden oft in geringen Stückzahlen produziert und können für ein bestimmtes Experiment oder Instrument konzipiert sein.
Die Erstellung einer speziellen Spritzgussform für jede Variante wäre kostspielig und langsam. Die CNC-Bearbeitung kann verschiedene Geometrien direkt aus gesintertem PTFE-Material herstellen, ohne dass für jedes Design eine spezielle Form erforderlich ist.
Bearbeitung bietet Dimensionskontrolle
CNC-Anlagen können kontrollierte Bohrungen, Gewinde, Dichtflächen, Taschen, Kanäle, Montagevorrichtungen und andere detaillierte Geometrien erstellen. Sie ermöglichen es den Herstellern auch, die für zusammenpassende Komponenten und leckagefreie Flüssigkeitspfade erforderlichen Toleranzen einzuhalten.
Bei Laborapparaturen ist die Maßhaltigkeit oft wichtiger als die Erzielung der geringstmöglichen Produktionskosten. Eine schlecht kontrollierte Schnittstelle kann zu Leckagen, Kontaminationen oder unzuverlässigen experimentellen Ergebnissen führen.
Bearbeitung schützt die funktionale Rolle des Materials
PTFE wird oft als chemisch beständige oder kontaminationsarme Oberfläche verwendet, die mit Reagenzien, Proben, Gasen oder Lösungsmitteln in Kontakt kommt. Der Beginn mit ordnungsgemäß gesintertem Material und die Bearbeitung der endgültigen Geometrie trägt dazu bei, eine dichte, homogene Materialstruktur zu bewahren.
Die Bearbeitung vermeidet es zudem, das Polymer durch enge Spritzgusskanäle oder komplexe Fließwege zu zwingen, wo eine herkömmliche Verarbeitung für PTFE mit hohem Molekulargewicht unpraktisch wäre.
Warum der Fertigungsweg den Laboranforderungen entspricht
Produktion in kleinen Stückzahlen ist wirtschaftlich sinnvoll
Spritzgießen ist am effizientesten, wenn viele identische Teile benötigt werden. Die Kosten für Form, Werkzeuge, Einrichtung und Validierung können auf eine große Produktionsserie verteilt werden.
Kundenspezifische Laborgefäße werden oft in kleinen Mengen hergestellt. Pressen, Sintern und CNC-Bearbeitung bieten in der Regel einen praktischeren Weg für Prototypen, Einzelteile, Ersatzkomponenten und spezialisierte Forschungsgeräte.
Komplexe Teile können leichter modifiziert werden
Forschungsdesigns ändern sich häufig nach dem Testen. Ein bearbeitetes PTFE-Bauteil kann durch Anpassung des CNC-Programms oder Verwendung einer anderen Blockgröße überarbeitet werden.
Ein spritzgegossenes Design würde im Allgemeinen eine Formänderung oder völlig neue Werkzeuge erfordern, was sowohl die Vorlaufzeit als auch die Kosten erhöht.
PTFE unterstützt anspruchsvolle chemische Anwendungen
Gesintertes und bearbeitetes PTFE wird dort gewählt, wo Beständigkeit gegen aggressive Chemikalien, geringe Reibung, thermische Stabilität und geringe Oberflächeninteraktion wichtig sind. Diese Eigenschaften sind besonders wertvoll bei Gefäßen, Auskleidungen, Armaturen und Komponenten, die korrosiven Laborumgebungen ausgesetzt sind.
Die Fertigungsmethode unterstützt daher die Anwendung: Sie ermöglicht schwierige Geometrien bei gleichzeitiger Beibehaltung der Eigenschaften, die zur Wahl von PTFE geführt haben.
Die Kompromisse verstehen
Bearbeitung erzeugt Materialabfall
Die CNC-Bearbeitung entfernt Material von einem größeren gesinterten Rohling. Komplexe Teile können daher erhebliche Späne und Abfall erzeugen, insbesondere wenn die endgültige Geometrie erheblich vom Ausgangsblock abweicht.
Dies ist weniger materialeffizient als das Formen von endkonturnahen Teilen. Der zusätzliche Abfall wird oft in Kauf genommen, da kundenspezifische PTFE-Komponenten in begrenzten Mengen hergestellt werden und eine spezielle Geometrie erfordern.
Die Produktion kann langsamer sein
Das Sintern erfordert kontrolliertes Heizen und Kühlen, und die CNC-Bearbeitung fügt Programmier-, Einrichtungs-, Inspektions- und Fertigstellungsschritte hinzu. Der gesamte Prozess ist im Allgemeinen langsamer als das Formen eines Teils in großen Stückzahlen aus einem schmelzverarbeitbaren Kunststoff.
Der Kompromiss ist eine größere Designflexibilität und die Fähigkeit, Teile herzustellen, die herkömmliches Formen nicht produzieren kann.
Maßänderungen müssen verwaltet werden
PTFE kann während des Sinterns Maßänderungen erfahren und unter Dauerlast und erhöhter Temperatur Kriechen oder Verformungen aufweisen. Hersteller müssen das Materialverhalten bei der Vorformgestaltung, thermischen Verarbeitung, Bearbeitung und im Betrieb berücksichtigen.
Kritische Anwendungen können eine sorgfältige Toleranzplanung, geeignete Unterstützung und Inspektion nach der Bearbeitung erfordern.
Spritzgießen ist nicht für jedes PTFE-basierte Material unmöglich
Die Einschränkung gilt in erster Linie für hochmolekulares, unmodifiziertes PTFE-Homopolymer. Bestimmte modifizierte Fluorpolymere oder niedermolekulare PTFE-verwandte Materialien können mit anderen Techniken verarbeitet werden.
Diese Materialien sollten nicht als austauschbar mit Standard-PTFE betrachtet werden. Das gewählte Harz muss dennoch die chemischen, thermischen, Reinheits- und mechanischen Anforderungen der Anwendung erfüllen.
Die richtige Wahl für Ihr Ziel treffen
Der richtige Fertigungsweg hängt von der Materialqualität, dem Produktionsvolumen, der Geometrie und der erforderlichen Leistung ab.
- Wenn Ihr Hauptaugenmerk auf chemischer Beständigkeit und Materialreinheit liegt: Verwenden Sie ordnungsgemäß gesintertes PTFE-Material und eine kontrollierte Bearbeitung, um eine dichte, chemisch beständige Kontaktfläche zu erhalten.
- Wenn Ihr Hauptaugenmerk auf komplexer Geometrie in kleinen Stückzahlen liegt: Wählen Sie die CNC-Bearbeitung aus einem gesinterten Block, da dies die Kosten und die Unflexibilität spezieller Spritzgusswerkzeuge vermeidet.
- Wenn Ihr Hauptaugenmerk auf der Produktion in großen Stückzahlen liegt: Evaluieren Sie modifizierte Fluorpolymere oder andere schmelzverarbeitbare Materialien, sofern diese die Leistungsanforderungen der Anwendung erfüllen.
- Wenn Ihr Hauptaugenmerk auf maßlicher Zuverlässigkeit liegt: Spezifizieren Sie den Sinterprozess, die Bearbeitungstoleranzen, die thermischen Bedingungen und die Inspektion nach der Bearbeitung gemeinsam, anstatt die CNC-Genauigkeit als einzigen steuernden Faktor zu betrachten.
Das Verständnis des Schmelzverhaltens von PTFE macht die Fertigungswahl klar: Das Sintern erzeugt die nutzbare feste Form, und die CNC-Bearbeitung verwandelt diese Form in ein präzises Laborinstrument.
Zusammenfassungstabelle:
| Aspekt | Sintern + CNC-Bearbeitung | Herkömmliches Spritzgießen |
|---|---|---|
| Materialverhalten | PTFE-Pulver wird gepresst und verschmolzen; kein freier Fluss. | PTFE fließt nicht wie eine Schmelze; unpraktisch. |
| Produktionsvolumen | Ideal für kleine Stückzahlen, kundenspezifische Teile. | Am besten für große Stückzahlen, identische Teile. |
| Designflexibilität | Hoch; einfach über CNC-Programme zu modifizieren. | Gering; erfordert neue Formen bei Änderungen. |
| Toleranzen | Exzellent; präzise Bearbeitung. | Gut, aber durch Schmelzfluss begrenzt. |
| Kosten für kundenspezifische Teile | Niedriger bei kleinen Mengen. | Hoch aufgrund von Formkosten. |
Benötigen Sie kundenspezifische PTFE-Laborgeräte? KINTEK ist auf Hochleistungsfluorpolymere spezialisiert und bietet präzise CNC-Bearbeitung und Sintern an. Von Standardgefäßen bis hin zu komplexen Apparaturen liefern wir maßgeschneiderte Lösungen für Ihr Labor. Kontaktieren Sie uns noch heute für ein Angebot!
Ähnliche Produkte
- Kundenspezifischer PTFE-Kolben Großvolumen 18L Korrosionsbeständig Niedriges Untergrundrauschen Hochreines Chemiegefäß
- Hochleistungsfähige anpassbare PTFE-Reaktionsgefäße und korrosionsbeständige Polytetrafluoroethylen-Kolben für den Einsatz im chemischen Labor
- Maßgefertigte PTFE-Aufschlussröhrchen und Hochreine Polytetrafluorethylen-Zentrifugengefäße 60ml für die Spurenanalyse
- Anpassbarer PTFE-Reaktionsbehälter mit elektrischem Rührflügel und Buchnertrichter-Vakuumfiltrationssystem
- Individueller Mehrhals-PTFE-Kolben 18L Laborchemie-Reaktionsgefäß für Hochreine-Synthese und Rühr-Anwendungen
Andere fragen auch
- Warum unterscheidet sich die Fluorierung durch PTFE-Abbau thermisch von der Oxidbildung bei der Verarbeitung reaktiver Metallformulierungen in kundenspezifischen PTFE-Gefäßen? Wichtige Sicherheitshinweise für Hochrisikoreaktionen
- Wie unterscheiden sich wasserstoffhaltige und halogenierte Lösungsmittel in ihrer Fähigkeit, in PTFE-Laborgefäßen ein Quellen zu verursachen? Die wichtigsten Unterschiede erklärt
- Warum weisen Laborgefäße und Behälter aus PTFE-Fluorpolymeren eine überlegene chemische Beständigkeit gegenüber aggressiven Lösungsmitteln und korrosiven Säuren auf als herkömmliche Kunststoff-Laborartikel? Entdecken Sie die molekularen Geheimnisse.
- Wie verhalten sich Behälter aus Polytetrafluorethylen (PTFE) in Bezug auf Gaspermeation? Experteneinblicke zur Lösungsmittelaufnahme
- Was sind die entscheidenden Schritte für die strukturelle Integrität von geformten PTFE-Laborreaktionsgefäßen? Beherrschen Sie die Verarbeitung von Feinpulver.