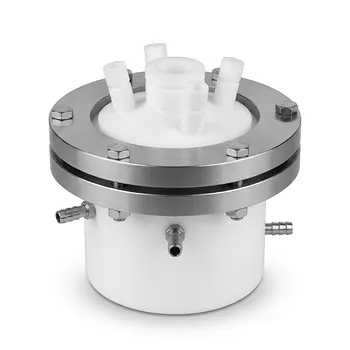
Das ungewöhnliche Schmelzverhalten von PTFE macht die Herstellung kundenspezifischer Laborgeräte eher zu einer Herausforderung der Pulververarbeitung und Zerspanung als zu einem konventionellen Formgebungsprojekt. Wenn PTFE über seinen Schmelzpunkt erhitzt wird, bildet es ein steifes, klares und extrem hochviskoses Gel anstelle einer frei fließenden Flüssigkeit. Infolgedessen ist das Standard-Spritzgießen in der Regel nicht praktikabel. Daher werden kundenspezifische elektrochemische Zellen, Reaktionsgefäße, Schlauchanschlüsse und medienführende Teile typischerweise durch Pulverpressen, Sintern und präzise CNC-Bearbeitung hergestellt.
PTFE bildet keine normal formbare Schmelze. Seine außergewöhnliche chemische und thermische Leistungsfähigkeit ist mit einer fertigungstechnischen Einschränkung verbunden: Konstrukteure müssen das Material durch spezielle Sinterverfahren formen und stabilisieren und es anschließend präzise auf die erforderliche Geometrie bearbeiten.
Warum PTFE nicht wie gewöhnliche Thermoplaste verarbeitet werden kann
Der Schmelzübergang erzeugt keinen normalen Fluss
Standard-Thermoplaste werden oberhalb ihres Schmelzpunkts ausreichend flüssig, um eine Form unter Druck auszufüllen. PTFE hingegen entwickelt ein extrem hochviskoses Gel, sodass es nicht durch herkömmliche Angüsse oder Kanäle fließt.
Die angegebenen Übergangstemperaturen variieren je nach Materialqualität und Messmethode. Standard-PTFE durchläuft seinen Hauptschmelzübergang üblicherweise bei etwa 327 °C bis 340 °C, wobei sich sein Verarbeitungsverhalten grundlegend von dem gewöhnlicher schmelzverarbeitbarer Kunststoffe unterscheidet.
Die Molekularstruktur erzwingt die Verarbeitungsbeschränkung
Das außergewöhnlich hohe Molekulargewicht und die dicht gepackte, hochkristalline Struktur von PTFE führen zu einer sehr hohen Schmelzviskosität. Das Erhitzen des Polymers macht die Struktur weicher und verändert sie, senkt die Viskosität jedoch nicht ausreichend für eine praktische konventionelle Schmelzformung.
PTFE löst sich zudem bei Raumtemperatur nicht in gewöhnlichen organischen Lösungsmitteln. Dies schließt die lösungsmittelbasierte Formgebung als einfache Alternative für die Herstellung komplexer Laborkomponenten aus.
Die Geometrie muss auf die Fertigung abgestimmt sein
Da PTFE nicht ohne Weiteres in eine detaillierte Form gespritzt werden kann, beginnen Ingenieure in der Regel mit granuliertem oder feinem PTFE-Pulver, vorgeformtem Halbzeug, Schläuchen oder einem gesinterten Rohling. Die endgültige Geometrie wird dann durch kontrollierte Formgebung und Zerspanung erzeugt.
Dies ist besonders wichtig für Sonderanfertigungen, bei denen die Kosten und Einschränkungen spezialisierter Werkzeuge eine direkte CNC-Bearbeitung praktikabler machen können als den Versuch, eine eigene Form zu erstellen.
Wie kundenspezifische PTFE-Geräte hergestellt werden
Pulverpressen legt die Grundform fest
PTFE-Pulver wird üblicherweise kalt zu einer vorläufigen Form gepresst. Formpressen oder ähnliche Verfahren erzeugen einen „Grünling“ mit ausreichender Formstabilität für die thermische Behandlung.
Der Pressling ist noch kein fertiges Bauteil. Seine Festigkeit, Dichte und endgültige Leistung hängen vom anschließenden Sinterzyklus ab.
Sintern entwickelt die strukturelle Integrität
Während des Sinterns wird der Pressling durch einen kontrollierten thermischen Zyklus erhitzt. Die PTFE-Partikel verschmelzen, ohne eine frei fließende Schmelze zu bilden, wodurch eine kontinuierliche Materialstruktur mit der erforderlichen Dichte und mechanischen Integrität entsteht.
Eine sorgfältige Steuerung von Erhitzung und Abkühlung beeinflusst Kristallinität, Schrumpfung, Maßhaltigkeit und Permeabilität. Diese Variablen sind bei Aufschlussgefäßen, elektrochemischen Zellen und hochreinen Medienwegen von Bedeutung.
CNC-Bearbeitung erzeugt die Endtoleranzen
Nach dem Sintern kann das Material mit hochpräzisen CNC-Anlagen bearbeitet werden. Durch die Zerspanung entstehen Gewinde, Anschlüsse, Dichtflächen, interne Kanäle, Vertiefungen und andere Details, die durch Pulverpressen allein nur schwer oder gar nicht zuverlässig geformt werden können.
Dieses Hybridverfahren eignet sich hervorragend für kundenspezifische Laborgeräte, da es eine stabile Grundstruktur mit der für spezielle Schnittstellen und Flüssigkeitsverbindungen erforderlichen Maßkontrolle kombiniert.
Alternative Formgebungswege für spezifische Bauteiltypen
Pastenextrusion kann PTFE-Schläuche und andere kontinuierliche Profile erzeugen. Auch Strangpressen, Pulverbeschichtung und die Bearbeitung aus vorgeformten massiven Blöcken können je nach erforderlicher Form, Wandstärke, Produktionsmenge und Oberflächenbeschaffenheit geeignet sein.
Der Fertigungsweg sollte daher anhand der Geometrie und der funktionalen Anforderungen des Teils ausgewählt werden, anstatt davon auszugehen, dass jedes PTFE-Bauteil auf die gleiche Weise geformt werden sollte.
Was dies für die Leistung von Laborgeräten bedeutet
Chemische Beständigkeit bleibt erhalten
Das spezialisierte Verfahren unterstützt die Beständigkeit von PTFE gegenüber aggressiven Chemikalien, einschließlich vieler Reagenzien, die herkömmliche technische Kunststoffe angreifen würden. Dies macht das Material geeignet für Reaktionsgefäße, Flüssigkeitsanschlüsse und Analysegeräte, die korrosiven Umgebungen ausgesetzt sind.
Das endgültige Design erfordert dennoch Aufmerksamkeit bei Dichtungen, Einsätzen, Kontaminationsquellen und allen anderen Materialien, die mit dem PTFE verbunden sind. Der PTFE-Körper mag chemisch beständig sein, während eine angrenzende Komponente dies nicht ist.
Thermische Stabilität unterstützt anspruchsvolle Verfahren
PTFE bietet eine außergewöhnlich hohe thermische Stabilität mit einer häufig genannten Dauergebrauchstemperatur von nahezu 260 °C, abhängig von der spezifischen Qualität, Belastung und den Expositionsbedingungen. Das Sintern erzeugt eine konsolidierte Struktur, die in der Lage ist, eine nützliche Leistung über anspruchsvolle Labor-Temperaturzyklen hinweg aufrechtzuerhalten.
Die Verarbeitungshistorie muss kontrolliert werden, da thermische Einwirkung die Kristallinität und Maßänderungen beeinflussen kann. Eine Komponente, die chemisch geeignet ist, kann dennoch versagen, wenn sich ihre Toleranzen während des Betriebs verschieben.
Geringe Reibung hilft bei der Medienführung
Der niedrige Reibungskoeffizient und die antiadhäsive Oberfläche von PTFE reduzieren das Anhaften und können den Betrieb von Kolben, Ventilen, Rührkomponenten und Gleitschnittstellen verbessern. Diese Eigenschaften sind wertvoll, wenn geringe Kontamination und einfache Reinigung Priorität haben.
Die Bearbeitungsqualität bleibt signifikant. Rauheit, Grate oder schlecht verarbeitete Übergänge können Rückhaltepunkte schaffen, selbst wenn die zugrunde liegende PTFE-Oberfläche ein starkes Antihaftverhalten aufweist.
Reinheit und geringe Permeabilität hängen von der Konsolidierung ab
Für hochreine Laboranwendungen können eine unvollständige Konsolidierung oder ungeeignete Verarbeitungsbedingungen die Dichte beeinträchtigen und die Permeabilität erhöhen. Das Sintern muss daher als leistungskritischer Schritt behandelt werden, nicht nur als Möglichkeit, das Pulver zu härten.
Bei der Materialauswahl sollte zudem zwischen reinem PTFE und gefüllten Qualitäten unterschieden werden. Füllstoffe können Verschleiß, Steifigkeit oder Maßhaltigkeit verbessern, sie können jedoch die chemische Verträglichkeit verändern und Verunreinigungen einführen, die in einigen Analyseprozessen inakzeptabel sind.
Die Kompromisse verstehen
Anpassung erfordert höheren Fertigungsaufwand
PTFE-Geräte erfordern im Allgemeinen mehr Verarbeitungsschritte als ein standardmäßiges spritzgegossenes Kunststoffbauteil. Pulvervorbereitung, kontrolliertes Sintern, Zerspanung, Inspektion und manchmal Nachbearbeitung erhöhen Zeit und Kosten.
Für Laborgeräte mit geringem Volumen und hohem Wert ist dieser Kompromiss oft gerechtfertigt. Für Teile mit hohem Volumen und relativ einfacher Geometrie bietet ein anderer Fluorkunststoff möglicherweise einen wirtschaftlicheren Weg.
Maßänderungen müssen gemanagt werden
PTFE kann während des Sinterns und Abkühlens schrumpfen und seine Maße ändern. Konstrukteure müssen dieses Verhalten bei der Spezifikation von Bohrungen, Gewinden, Passflächen und Dichtungsmerkmalen berücksichtigen.
Die Bearbeitung aus stabilisiertem Halbzeug kann die Kontrolle verbessern, macht es jedoch nicht überflüssig, die Toleranzen unter den vorgesehenen Temperatur- und Chemikalienbedingungen zu überprüfen.
PTFE ist nicht immer der beste Fluorkunststoff
PFA hat eine niedrigere Schmelzviskosität und kann im Allgemeinen mittels konventionellem Spritzgießen und anderen schmelzbasierten Techniken verarbeitet werden. Es kann daher vorzuziehen sein, wenn eine komplexe Geometrie wiederholt hergestellt werden muss oder wenn Transparenz und gleichmäßige dünne Wandstärken wichtig sind.
PTFE bleibt attraktiv, wenn maximale chemische Beständigkeit, geringe Reibung, hochreine Leistung oder eine spezialisierte bearbeitete Geometrie Priorität haben. Die Wahl sollte sowohl auf den Betriebsbedingungen als auch auf den fertigungstechnischen Einschränkungen basieren.
Wiederholte thermische Belastung erfordert Design-Disziplin
Die Betriebstemperatur von PTFE ist hoch, aber das Material sollte nicht als immun gegen thermischen Abbau oder mechanische Einschränkungen betrachtet werden. Belastungen, Druck, Zyklushäufigkeit, Wandstärke und Expositionsdauer beeinflussen den sicheren Betrieb.
Ein kundenspezifisches Gefäß oder Anschlussstück muss als Gesamtsystem bewertet werden, einschließlich Verbindungen, Verschlüssen, Verstärkungen und allen Druckentlastungsvorkehrungen. Die Materialbeständigkeit allein begründet noch keine Gerätesicherheit.
Wie Sie dies auf Ihr Projekt anwenden
Der zuverlässigste Designprozess beginnt mit der Definition der Betriebschemie, Temperatur, Druck, Toleranzen, Reinheitsanforderungen und der erwarteten Produktionsmenge.
- Wenn Ihr Hauptaugenmerk auf der chemischen Verträglichkeit liegt: Spezifizieren Sie eine geeignete PTFE-Qualität und überprüfen Sie jede medienberührte Komponente, einschließlich Dichtungen, Einsätzen und Anschlüssen.
- Wenn Ihr Hauptaugenmerk auf der Maßhaltigkeit liegt: Verwenden Sie gesintertes oder stabilisiertes PTFE-Halbzeug, gefolgt von hochpräziser CNC-Bearbeitung, wobei Schrumpfung und thermische Bewegung in den Toleranzplan einbezogen werden.
- Wenn Ihr Hauptaugenmerk auf einer komplexen, wiederholten Geometrie liegt: Vergleichen Sie PTFE mit einem schmelzverarbeitbaren Fluorkunststoff wie PFA, bevor Sie sich für spezialisierte Werkzeuge und Bearbeitung entscheiden.
- Wenn Ihr Hauptaugenmerk auf hochreiner Analytik liegt: Bevorzugen Sie kontrollierte Konsolidierung, saubere Bearbeitungspraktiken und reines Material, es sei denn, ein Füllstoff ist nachweislich mit der Anwendung kompatibel.
- Wenn Ihr Hauptaugenmerk auf einem Einzelstück oder einer Kleinserie liegt: Betrachten Sie Pulverformung plus CNC-Bearbeitung als praktischen kundenspezifischen Fertigungsweg, anstatt das Design in einen Standard-Formteilansatz zu zwingen.
Das Verständnis, dass PTFE ein nicht fließendes Gel bildet, ist der Schlüssel zur Konstruktion von Laborgeräten, die sowohl herstellbar sind als auch die unverwechselbare Leistung von PTFE bieten.
Zusammenfassungstabelle:
| Aspekt | Auswirkung auf die Fertigung |
|---|---|
| Schmelzverhalten | Hochviskoses Gel, kein Fluss; erfordert Pulverpressen und Sintern |
| Molekularstruktur | Hohes Molekulargewicht, keine Löslichkeit; begrenzt Formgebungsoptionen |
| Geometriedesign | Muss auf die Fertigung abgestimmt sein; oft CNC-bearbeitet |
| Pulverpressen | Erzeugt 'Grünling'; anfängliche Formgebung |
| Sintern | Entwickelt strukturelle Integrität; steuert Kristallinität, Schrumpfung und Dichte |
| CNC-Bearbeitung | Erreicht Endtoleranzen; ermöglicht komplexe Details |
| Chemische Beständigkeit | Bleibt erhalten; geeignet für korrosive Umgebungen |
| Thermische Stabilität | Dauergebrauch bis 260 °C; erfordert kontrollierte Verarbeitung |
| Geringe Reibung | Antiadhäsiv und niedriger Koeffizient; hilft bei der Medienführung |
| Reinheit | Hängt von Konsolidierung ab; reines PTFE für hohe Reinheit |
| Kompromisse | Höherer Fertigungsaufwand, Maßänderungen, Vergleich mit PFA |
Sind Sie bereit, die einzigartigen Eigenschaften von PTFE für Ihre kundenspezifischen Laborgeräte zu nutzen? Bei KINTEK sind wir auf die Herstellung von Hochleistungs-Fluorkunststoffkomponenten spezialisiert, die genau auf Ihre Spezifikationen zugeschnitten sind. Ob Sie kundenspezifische elektrochemische Zellen, Reaktionsgefäße oder komplexe medienführende Teile benötigen – unsere End-to-End-PTFE- und PFA-Kompetenzen, einschließlich Pulverpressen, Sintern und präziser CNC-Bearbeitung, gewährleisten überlegene chemische Beständigkeit, thermische Stabilität und Maßhaltigkeit. Kontaktieren Sie uns noch heute über das Kontaktformular, um Ihr Projekt zu besprechen und den KINTEK-Vorteil zu erleben.
Ähnliche Produkte
- Kundenspezifische PTFE-Laborgeräte Korrosionsbeständige Reaktionszellen mit niedrigem Hintergrund Präzise CNC-Fertigung
- Kundenspezifische mehrschichtige PTFE-Reaktionsapparatur, Hochtemperatur-beständiges, korrosionsbeständiges modularisierbares Gewinde-Siebsystem
- Hitzebeständiges, maßgefertigtes PTFE-Laborbecher für Heizplatten und Spurenanalyse
- Maßgefertigte PFA-Mikrosäulenständer und PTFE-gefertigte korrosionsbeständige Laborhalterungen mit niedrigem Untergrund
- Benutzerdefiniertes PTFE-Kondensations-Rückfluss-Destillations-Aufreinigungssystem 500ml Korrosionsbeständig Niedriger Hintergrund
Andere fragen auch
- Was sind die primären Herstellungsverfahren für PTFE-Laborgeräte? Experten-Einblicke in die Fluorkunststofftechnik
- Was ist der chemische Verträglichkeitsbereich für PTFE-Laborgeräte? Entdecken Sie die nahezu universelle chemische Beständigkeit.
- Warum PTFE oder PFA für die Synthese von modifiziertem Cu-MOF verwenden? Gewährleistung hoher Reinheit und außergewöhnlicher chemischer Stabilität
- Was sind die primären chemischen Beständigkeitseigenschaften von PTFE-Laborgeräten? Unübertroffene Reinheit und Trägheit
- Welche Anpassungsoptionen gibt es für PTFE-Materialien? Passen Sie die Leistung für Ihre Anwendung an