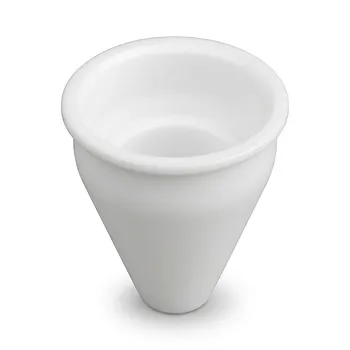
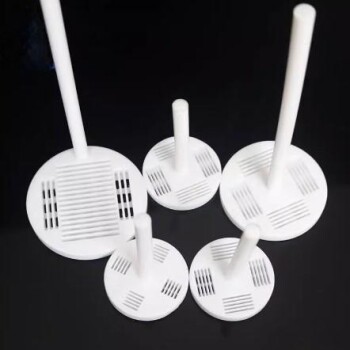
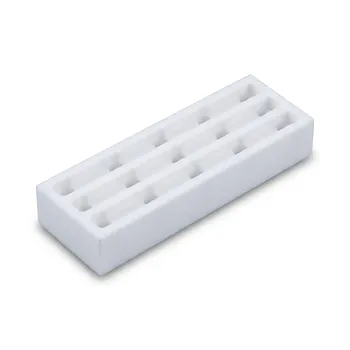
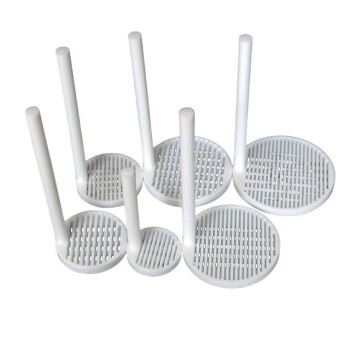
PTFE erfordert eine spezielle Fertigung, da es beim Erhitzen nicht zu einer frei fließenden Flüssigkeit wird. Im Gegensatz zu herkömmlichen Thermoplasten erweicht PTFE mit hohem Molekulargewicht bei seinem Schmelzübergang von etwa 327 °C lediglich zu einem steifen, hochviskosen Gel und nicht zu einer niederviskosen Schmelze. Infolgedessen können Standard-Spritzgussanlagen das Material nicht zuverlässig durch Angüsse und Kavitäten drücken, um kundenspezifische Laborgeräte zu formen.
Das Hauptproblem ist das Fließverhalten: PTFE muss im Allgemeinen kaltgepresst und zu einem festen Halbzeug gesintert werden, bevor die endgültige Geometrie durch Präzisionsbearbeitung erzeugt wird. Dieser Prozess bewahrt die chemische Beständigkeit und Reinheit des Materials und ermöglicht es Herstellern gleichzeitig, kundenspezifische Gefäße, Anschlüsse, Zellen und andere nicht standardisierte Laborkomponenten herzustellen.
Warum Standard-Spritzguss nicht funktioniert
PTFE bildet keine herkömmliche Schmelze
Die meisten schmelzverarbeitbaren Thermoplaste werden oberhalb ihrer Verarbeitungstemperatur ausreichend flüssig. Dieser Fluss ermöglicht es dem Spritzdruck, eine Formkavität zu füllen und deren Gestalt exakt wiederzugeben.
PTFE verhält sich anders. Sein extrem hohes Molekulargewicht, die stark lineare Struktur und die starke Fluorabschirmung führen zu einer außergewöhnlich hohen Schmelzviskosität. Oberhalb des Schmelzübergangs bildet es ein steifes Gel mit kaum praktischem Fließvermögen.
Hoher Druck löst das Problem nicht
Spritzguss beruht darauf, dass ein Material durch enge Kanäle fließt, bevor es abkühlt. Der Fließwiderstand von PTFE macht es unpraktisch, es unter konventionellen Spritzgussbedingungen durch Standard-Angusskanäle, Anschnitte und dünne Wandabschnitte zu drücken.
Eine Druckerhöhung verwandelt PTFE ebenfalls nicht in eine normale Spritzgussschmelze. Dies kann zu hohen Anforderungen an die Ausrüstung, unvollständiger Füllung, Maßproblemen oder Schäden am Bauteil und der Form führen, ohne eine zuverlässige Reproduktion komplexer Geometrien zu gewährleisten.
PTFE kann nicht gelöst oder einfach wiederverarbeitet werden
PTFE ist zudem gegenüber praktisch allen gängigen Lösungsmitteln, Säuren und Basen beständig. Es kann daher nicht in eine Lösung für das Gießen aus Lösungsmitteln überführt oder durch gewöhnliche Lösungsverarbeitungsverfahren umgeformt werden.
Dies lässt den Herstellern einen grundlegend anderen Produktionsweg: Festkörperumformung gefolgt von mechanischer Bearbeitung.
Wie PTFE stattdessen verarbeitet wird
Pulververdichtung erzeugt den Vorformling
PTFE-Harz wird als körniges Material oder feines Pulver geliefert. Das Harz wird zunächst bei oder nahe Raumtemperatur zu einer vorläufigen Form verdichtet, beispielsweise zu einem Block, Stab, Rohr oder einem gepressten Rohling.
Dieser Verdichtungsschritt verleiht dem losen Harz genügend Dichte und physikalische Integrität, um eine thermische Behandlung zu durchlaufen.
Sintern verschmilzt die Partikel
Der verdichtete Vorformling wird unter kontrollierten Bedingungen über den Schmelzübergang von PTFE erhitzt. Die Partikel verschmelzen miteinander, während sich das Material verfestigt, wodurch ein dichter Festkörper mit der charakteristischen chemischen und thermischen Leistung von PTFE entsteht.
Sintern ist nicht mit herkömmlichem Schmelzformen gleichzusetzen. Das Material wird aus einem gepressten Pulverkörper konsolidiert, anstatt als frei fließende Flüssigkeit in eine Form injiziert zu werden.
Pastenextrusion für spezielle Formen
Bestimmte PTFE-Produkte können auch durch Pastenextrusion hergestellt werden. Bei diesem Verfahren wird geschmiertes PTFE-Feinpulver durch eine Düse gepresst und anschließend thermisch verarbeitet.
Die Pastenextrusion ist für ausgewählte Geometrien nützlich, insbesondere für Schläuche und Profile, beseitigt jedoch nicht die Notwendigkeit für spezielle Verarbeitungsverfahren oder eine sekundäre Bearbeitung, wenn ein Bauteil komplexe Merkmale oder enge Toleranzen aufweist.
Warum CNC-Bearbeitung für kundenspezifische Laborgeräte unerlässlich ist
Festes Halbzeug bietet eine zuverlässige Ausgangsbasis
Nach der Verdichtung und dem Sintern ist PTFE als dichter Block, Stab, Rohr oder in einer anderen vorgeformten Halbzeugform erhältlich. Dieses Material kann geprüft und anschließend zum gewünschten Bauteil bearbeitet werden.
Für kundenspezifische Laborgeräte ist dieser Ansatz anpassungsfähiger als das Design und die Qualifizierung einer dedizierten Form für jedes nicht standardisierte Teil.
Bearbeitung ermöglicht komplexe Geometrien
Die CNC-Bearbeitung kann Merkmale erzeugen, die allein durch Pulverpressen nur schwer oder gar nicht zu formen sind. Dazu gehören:
- Kundenspezifische Innenkavitäten
- Gewinde und Präzisionsbohrungen
- Flüssigkeitskanäle und Verteilerpassagen
- Dichtflächen und Nuten
- Flansche, Anschlüsse und Passmerkmale
- Spezialisierte Geometrien für elektrochemische Zellen
Dies ermöglicht die Herstellung von maßgeschneiderten Reaktionsgefäßen, Auskleidungen für Aufschlussgefäße, Transferanschlüssen, Ventilgehäusen und Laborvorrichtungen.
Enge Toleranzen sind in Laborsystemen entscheidend
Kundenspezifische Laborgeräte müssen oft mit Schläuchen, Sensoren, Elektroden, Ventilen, Dichtungen oder anderen Komponenten verbunden werden. Kleine Maßfehler können zu Leckagen, schlechter Ausrichtung, Totvolumen oder unzuverlässigen experimentellen Ergebnissen führen.
Die Präzisions-CNC-Bearbeitung ermöglicht es, die Endabmessungen und die Oberflächenbeschaffenheit nach dem Sintern zu kontrollieren, wenn Schrumpfung und Materialkonsolidierung bereits abgeschlossen sind.
Der Prozess schützt die Materialleistung
Der Wert von PTFE in Laborgeräten ergibt sich aus seiner breiten chemischen Beständigkeit, geringen Reibung, thermischen Belastbarkeit und der sauberen, nicht reaktiven Oberfläche. Kontrollierte Fertigung und Bearbeitung tragen dazu bei, diese Eigenschaften zu erhalten, ohne inkompatible Additive oder kontaminierende Beschichtungen einzuführen.
Das fertige Teil bleibt ein durchgehendes PTFE-Bauteil und keine herkömmliche Baugruppe, die auf mehreren geklebten oder beschichteten Oberflächen basiert.
Die Kompromisse verstehen
Bearbeitung kann mehr Abfall erzeugen
Die CNC-Bearbeitung entfernt Material von einem Block oder Stab, sodass bei komplexen Teilen erheblicher Verschnitt anfallen kann. Dies ist weniger materialeffizient als der Hochvolumenspritzguss, bei dem jeder Formzyklus nahezu endkonturnahe Teile erzeugen kann.
Für Einzelstücke oder kundenspezifische Laborgeräte in geringer Stückzahl kann jedoch der Verzicht auf eine spezielle Form den zusätzlichen Bearbeitungsabfall aufwiegen.
Die Produktion ist langsamer und teurer
Verdichtung, Sintern, Inspektion und CNC-Bearbeitung erfordern mehr Verarbeitungszeit als herkömmlicher Spritzguss. Werkzeuge, Maschinenlaufzeiten, Fachwissen der Bediener und Maßkontrollen tragen alle zu den Kosten bei.
Der spezialisierte Weg ist daher am ehesten gerechtfertigt, wenn das Teil die Leistung von PTFE erfordert oder wenn die Geometrie und das Produktionsvolumen keine dedizierten Spritzgusswerkzeuge rechtfertigen.
Sintern bringt dimensionale Überlegungen mit sich
PTFE-Vorformlinge können ihre Abmessungen während der thermischen Konsolidierung ändern. Hersteller müssen dieses Verhalten bei der Konstruktion des Vorformlings und der Bearbeitungszugabe berücksichtigen.
Die Endabmessungen sollten durch eine Bearbeitung nach dem Sintern und eine anschließende Inspektion festgelegt werden, anstatt sie direkt von der verdichteten Form abzuleiten.
Nicht jedes PTFE-Teil benötigt denselben Prozess
Einfache Formen für hohe Stückzahlen können durch Formpressen und Sintern hergestellt werden, während für Schläuche die Pastenextrusion zum Einsatz kommen kann. Hochgradig kundenspezifische Komponenten erfordern in der Regel die Bearbeitung aus gesintertem Halbzeug, manchmal in Kombination mit anderen speziellen Verfahren.
Der richtige Prozess hängt von Geometrie, Toleranz, Menge, Wandstärke und Leistungsanforderungen ab.
Die richtige Wahl für Ihr Ziel treffen
Die Fertigungsmethode sollte sich nach der erforderlichen Geometrie, dem Produktionsvolumen und der Materialleistung des Teils richten.
- Wenn Ihr Fokus auf kundenspezifischer Geometrie liegt: Spezifizieren Sie gesintertes PTFE-Halbzeug gefolgt von CNC-Bearbeitung, insbesondere für interne Kanäle, Anschlüsse, Gewinde und nicht standardisierte Gefäßformen.
- Wenn Ihr Fokus auf chemischer Reinheit und Beständigkeit liegt: Verwenden Sie eine geeignete ungefüllte PTFE-Qualität und einen kontrollierten Fertigungsprozess, der inkompatible Materialien und Kontamination vermeidet.
- Wenn Ihr Fokus auf enger Maßkontrolle liegt: Betrachten Sie das Sintern als Vorformschritt und legen Sie die Endtoleranzen durch CNC-Bearbeitung und Inspektion nach dem Sintern fest.
- Wenn Ihr Fokus auf der Produktion hoher Stückzahlen liegt: Evaluieren Sie Formpressen, Pastenextrusion oder ein anderes spezielles, nahezu endkonturnahes Verfahren, bevor Sie sich auf eine umfangreiche Bearbeitung festlegen.
- Wenn Ihr Fokus auf einem einmaligen Laborgerät liegt: Die CNC-Bearbeitung aus vorgeformten PTFE-Blöcken ist in der Regel der flexibelste Weg, da sie den Verzicht auf kundenspezifische Spritzgusswerkzeuge ermöglicht.
PTFE ist schwer zu spritzgießen, da es nie zu einer konventionell fließenden Schmelze wird, aber spezielle Verdichtungs-, Sinter- und CNC-Bearbeitungsverfahren machen seine einzigartige Laborleistung in präzisen, kundenspezifischen Formen verfügbar.
Zusammenfassungstabelle:
| Aspekt | Konventionelle Thermoplaste | PTFE |
|---|---|---|
| Schmelzverhalten | Bildet niederviskose Schmelze, fließt leicht | Erweicht zu steifem Gel, extrem hohe Viskosität |
| Spritzguss | Standardprozess, effektiv | Nicht praktikabel, kann Formen nicht füllen |
| Fertigungsmethode | Schmelzverarbeitung (Spritzguss, Extrusion) | Pulververdichtung, Sintern, dann Bearbeitung |
| Kundenspezifische Teile | Erfordert eigene Formen, teuer bei kleinen Mengen | CNC-Bearbeitung aus Halbzeug, flexibel für Geometrien |
| Toleranzen | Gut, aber abhängig vom Formdesign | Kontrolliert durch Bearbeitung nach dem Sintern |
| Materialeigenschaften | Prozessabhängig | Behält chemische Beständigkeit und Reinheit bei |
Benötigen Sie kundenspezifische PTFE-Laborgeräte, die extremen Chemikalien und Temperaturen standhalten? Unsere Präzisions-CNC-Bearbeitung und unsere durchgängigen PTFE/PFA-Fertigungskapazitäten liefern komplexe, maßgeschneiderte Komponenten aus gesintertem Halbzeug. Kontaktieren Sie uns noch heute, um Ihr Projekt zu besprechen und eine maßgeschneiderte Lösung zu erhalten.
Ähnliche Produkte
- Kundenspezifische PTFE-Laborgeräte Korrosionsbeständige Reaktionszellen mit niedrigem Hintergrund Präzise CNC-Fertigung
- PTFE-Becher und Kolben in großem Maßstab für hochtemperaturbeständige und korrosionsresistente Laboranwendungen mit maßgeschneiderter CNC-Fertigung
- Benutzerdefinierte gefräste PTFE-kegelförmige Probenzelle, korrosionsbeständiger dreieckiger Fluorpolymer-Behälter für Spurenanalyse
- Kundenspezifischer PTFE-Schertrichter mit Konstantdruck – korrosionsbeständig, niedriger Hintergrund, Laborglas für PFA-Kolben
- Kundenspezifische Polytetrafluorethylen PTFE Petrischalen 60mm korrosionsbeständig Laborgerät mit niedrigem Hintergrund
Andere fragen auch
- Wie beeinflusst das Schmelzverhalten von PTFE kundenspezifische Laborgeräte? Wichtige Erkenntnisse für die Fertigung.
- Was sind die primären Herstellungsverfahren für PTFE-Laborgeräte? Experten-Einblicke in die Fluorkunststofftechnik
- Was ist der chemische Verträglichkeitsbereich für PTFE-Laborgeräte? Entdecken Sie die nahezu universelle chemische Beständigkeit.
- Was sind die primären chemischen Beständigkeitseigenschaften von PTFE-Laborgeräten? Unübertroffene Reinheit und Trägheit
- Warum PTFE oder PFA für die Synthese von modifiziertem Cu-MOF verwenden? Gewährleistung hoher Reinheit und außergewöhnlicher chemischer Stabilität