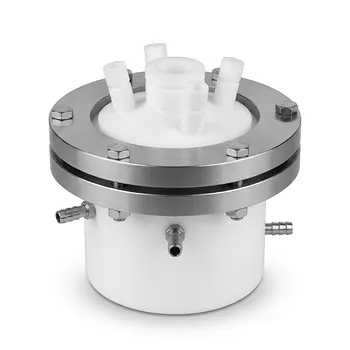
Die hohe Schmelzviskosität macht es schwierig, viele Fluorpolymere durch herkömmliche Formgebungsverfahren zu verarbeiten. PTFE, das wichtigste Beispiel, fließt oberhalb seines Schmelzübergangs von ca. 340 °C nicht wie ein gewöhnlicher Thermoplast; stattdessen bildet es ein steifes, hochviskoses Gel. Infolgedessen werden kundenspezifische Laborapparaturen und spezialisierte Reaktionsgefäße typischerweise durch Formpressen und Sintern hergestellt, gefolgt von einer präzisen CNC-Bearbeitung aus den gepressten Rohlingen oder Vollmaterial.
Die zentrale Konsequenz ist, dass die PTFE-Fertigung primär ein Festkörper- und Zerspanungsprozess ist und kein herkömmliches Spritzgussverfahren. Dies erhöht zwar die Fertigungszeit und -kosten, ermöglicht jedoch chemisch reine, mechanisch langlebige Komponenten mit präzisen, kundenspezifischen Geometrien.
Warum die hohe Schmelzviskosität die Fertigung verändert
PTFE kann eine Form nicht wie ein Standard-Thermoplast füllen
Das Standard-Spritzgussverfahren hängt davon ab, dass ein Polymer flüssig genug wird, um durch Angusskanäle, Anschnitte und enge Formkavitäten zu fließen. Das außergewöhnlich hohe Molekulargewicht von PTFE verhindert diese Art von Schmelzfluss, selbst wenn das Material über seinen Schmelzübergang hinaus erhitzt wird.
Das Material kann daher bei gewöhnlichem Spritzguss keine komplizierten Kavitäten zuverlässig füllen oder feine Details reproduzieren. Eine Erhöhung der Temperatur ist keine praktikable Lösung, da eine übermäßige Erhitzung das Risiko eines thermischen Abbaus birgt, ohne einen nützlichen Fluss zu erzeugen.
Formpressen liefert die ursprüngliche Form
PTFE wird üblicherweise aus körnigem oder feinem Pulver durch Formpressen geformt. Durch Druck entsteht ein verfestigter Vorformling, der anschließend in einem kontrollierten Sinterzyklus erhitzt wird, damit die Partikel zu einer kohärenten Struktur verschmelzen.
Dieses Verfahren eignet sich gut zur Herstellung von Rohren, Blöcken, Rohlingen und Gefäßkörpern. Es ist weniger geeignet, um jedes Detail einer komplexen Apparatur direkt zu erzeugen, insbesondere interne Kanäle, Gewindeschnittstellen, Aussparungen und nicht standardisierte Laboranschlüsse.
CNC-Bearbeitung liefert die erforderliche Geometrie
Nach dem Pressen und Sintern verwenden Hersteller die Präzisions-CNC-Bearbeitung, um die endgültigen Abmessungen und Merkmale zu erzeugen. Die Bearbeitung ermöglicht die Herstellung von kundenspezifischen elektrochemischen Zellen, Spezialarmaturen, Aufschlussgefäßen, Ventilkörpern und Flüssigkeitstransferkomponenten, ohne dass das Polymer in eine komplizierte Form fließen muss.
Für Einzelstücke oder Laborgeräte in geringer Stückzahl kann die direkte Bearbeitung aus hochdichtem PTFE oder einem anderen geeigneten Fluorpolymer-Vollmaterial praktischer sein als die Entwicklung spezieller Werkzeuge.
Auswirkungen auf kundenspezifische Laborapparaturen
Komplexe interne Merkmale erfordern sorgfältige Bearbeitung
Reaktionsgefäße und Laborapparaturen enthalten oft enge Bohrungen, gestufte Kammern, Dichtflächen, Anschlüsse und spezialisierte Strömungswege. Diese Merkmale sind durch PTFE-Formgebung schwer direkt zu erzeugen, da das Material nicht ohne Weiteres in dünne oder scharf definierte Abschnitte fließen kann.
Die CNC-Bearbeitung macht diese Geometrien zugänglich, jedoch müssen Werkzeugwege, Wandstärken, Eckenradien und die Spanabfuhr auf das mechanische Verhalten des Materials abgestimmt werden.
Maßhaltigkeit hängt von der Prozesskontrolle ab
Gesinterte Fluorpolymer-Rohlinge können Maßänderungen erfahren, die mit der Konsolidierung, der thermischen Vorgeschichte, der Kristallinität und der Abkühlung zusammenhängen. Die Bearbeitung aus einem stabilen, ordnungsgemäß verarbeiteten Rohling hilft dabei, die Komponente auf ihre endgültige Toleranz zu bringen.
Bei Apparaturen, die in analytischen Verfahren eingesetzt werden, sind die kritischen Abmessungen oft Dichtflächen, Passflächen, Elektrodenpositionen, Gefäßvolumina und die Ausrichtung der Anschlüsse. Diese Merkmale erfordern möglicherweise eine Nachbearbeitung und Inspektion nach dem Zerspanen.
Gleichmäßige Dichte ist wichtig für die Zuverlässigkeit des Gefäßes
Eine hohe Schmelzviskosität kann die Konsolidierung und das Sintern anspruchsvoller machen. Wenn der Prozess schlecht kontrolliert wird, können mikroskopische Hohlräume oder Dichteunterschiede im fertigen Material verbleiben.
Bei Aufschlussgefäßen, Chemikalienlagertanks und Behältern für die Spurenanalyse ist die Minimierung solcher Defekte wichtig, da sie die Spannungsrissbeständigkeit verringern, die Permeation fördern oder Stellen für Probenanhaftungen und Kontaminationen bieten können.
Vorteile des erforderlichen Fertigungsverfahrens
Chemische Reinheit bleibt erhalten
PTFE ist chemisch hochgradig inert und lässt sich nur schwer modifizieren oder mit anderen Materialien verbinden. Die Bearbeitung aus geeignetem Vollmaterial ermöglicht es Herstellern, die erforderlichen mechanischen Schnittstellen zu schaffen, während die chemische Zusammensetzung des Polymers im Wesentlichen unverändert bleibt.
Dies ist wertvoll, wenn das Gefäß mit aggressiven Reagenzien, hochreinen Proben oder Lösungen in der Spurenanalyse in Kontakt kommt.
Strukturelle Leistung bleibt hoch
Kontrolliertes Formpressen und Sintern können dichte, mechanisch langlebige Rohlinge erzeugen. Die Präzisionsbearbeitung wandelt diese Rohlinge dann in Komponenten um, die ihre Form unter anspruchsvollen Laborbedingungen (Temperatur und Chemie) beibehalten können.
PTFE-Komponenten halten üblicherweise Dauerbetriebstemperaturen von bis zu 260 °C stand, wobei die zulässige Temperatur von Belastung, Druck, Design, Dauer und der spezifischen Fluorpolymer-Güte abhängt.
Anpassung ist bei geringen Stückzahlen wirtschaftlich sinnvoll
Spritzguss kann bei großen Produktionsserien effizient sein, erfordert jedoch spezielle Werkzeuge und ein Polymer, das durch die Form fließen kann. Formpressen mit anschließender Bearbeitung eignet sich oft besser für ungewöhnliche Geometrien, Prototypen, Ersatzteile und kleine Produktionsmengen.
Dieser Ansatz ermöglicht es Labordesignern, zuerst die Funktion festzulegen und dann die für das Experiment erforderliche Geometrie herzustellen, anstatt die Apparatur an eine Standard-Katalogform anzupassen.
Die Kompromisse verstehen
Die Fertigung dauert länger und kostet mehr
Formpressen, Sintern, CNC-Programmierung, Bearbeitung und Inspektion erfordern im Allgemeinen mehr Prozessschritte als herkömmlicher Spritzguss. Die Kosten werden besonders bei großen Gefäßen, sehr komplizierten Teilen oder Komponenten mit engen Toleranzen signifikant.
Der Werkzeugaufwand kann bei Kleinserien reduziert werden, aber der Aufwand für Bearbeitung und Inspektion bleibt bestehen.
Materialabfall kann erheblich sein
Das Bearbeiten eines Gefäßes aus einem massiven Block oder einem dicken gepressten Rohling kann beträchtlichen Abfall erzeugen. Da Fluorpolymer-Vollmaterial teuer ist und die Bearbeitungsraten zur Schonung der Oberflächenqualität kontrolliert werden können, sollte die Materialausnutzung bei der Konstruktion berücksichtigt werden.
Formgepresste Rohlinge, die dem Endmaß nahekommen (Near-Net-Shape), können den Abfall reduzieren, wenn das erwartete Produktionsvolumen den zusätzlichen Formgebungsaufwand rechtfertigt.
Hohlräume und Verzug müssen kontrolliert werden
PTFE unterliegt beim Schmelzen und Umkristallisieren Volumenänderungen. Seine thermische Vorgeschichte beeinflusst Kristallinität, Steifigkeit, Festigkeit, Biegeermüdungsverhalten und Dimensionsstabilität.
Ein Gefäß, das auf Druck oder mechanische Steifigkeit ausgelegt ist, profitiert von einem Prozessweg, der eine gleichmäßige Dichte und geeignete Kristallinität fördert. Schnelles oder ungleichmäßiges Abkühlen kann unterschiedliche Eigenschaften hervorrufen und die Maßkontrolle erschweren.
Nicht jedes Fluorpolymer hat die gleiche Einschränkung
Die stärkste Einschränkung gilt für PTFE und andere Fluorpolymere mit extremer Schmelzviskosität oder schlechter thermischer Stabilität. Einige Fluorpolymere, einschließlich PFA und FEP, sind unter geeigneten Bedingungen schmelzverarbeitbar, obwohl sich ihre Verarbeitungsfenster, Eigenschaften und chemische Leistung von PTFE unterscheiden.
Das Material sollte daher auf Basis der erforderlichen chemischen Beständigkeit, Temperaturbeständigkeit, Transparenz, Flexibilität, Druckleistung und des Fertigungswegs ausgewählt werden, anstatt alle Fluorpolymere als austauschbar zu betrachten.
Konstruktion für bearbeitete Fluorpolymer-Komponenten
Definieren Sie zuerst die kritischen Merkmale
Geben Sie an, welche Abmessungen die experimentelle Leistung bestimmen: Gefäßvolumen, Anschlusspositionen, Dichtflächen, Elektrodenabstand, interne Abstände und die Wandstärke für Druckbelastungen. Dies hilft dem Hersteller, Toleranz- und Inspektionsaufwand dort zu konzentrieren, wo es am wichtigsten ist.
Nicht kritische Außenflächen können oft mit praxisnäheren Toleranzen versehen werden, ohne die Laborergebnisse zu beeinflussen.
Vermeiden Sie unnötige scharfe Merkmale
Scharfe Innenkanten und abrupte Wandübergänge können die Bearbeitung erschweren und lokale Spannungskonzentrationen erzeugen. Abgerundete Ecken und für Werkzeuge zugängliche Geometrien verbessern in der Regel die Herstellbarkeit und verringern das Risiko von Defekten.
Das Design sollte auch einen ausreichenden Zugang zum Bohren, Gewindeschneiden, Entgraten und Reinigen bieten.
Passen Sie den Prozess an den Anwendungsfall an
Eine formgepresste und bearbeitete Komponente ist angemessen, wenn Dichte, chemische Reinheit und kundenspezifische Geometrie zentrale Anforderungen sind. Die direkte Bearbeitung aus Vollmaterial kann für Einzelteile vorzuziehen sein, während eine spezielle Formgebungsstrategie bei wiederholter Produktion attraktiver werden kann.
Das endgültige Design sollte vor der Festlegung der Abmessungen mit dem Fertiger besprochen werden, insbesondere bei Druckbehältern und Baugruppen, die Einsätze oder Dichtungen enthalten.
Die richtige Wahl für Ihr Ziel treffen
Die Fertigungsbeschränkung ist beherrschbar, wenn die Apparatur auf das tatsächliche Verarbeitungsverhalten des Materials ausgelegt ist.
- Wenn Ihr Hauptaugenmerk auf chemischer Reinheit liegt: Verwenden Sie ein geeignetes hochdichtes Fluorpolymer und einen kontrollierten Prozess aus Pressen, Sintern und Bearbeiten, der Kontaminationen, Hohlräume und Stellen für Probenanhaftungen minimiert.
- Wenn Ihr Hauptaugenmerk auf komplexer kundenspezifischer Geometrie liegt: Planen Sie für die Präzisions-CNC-Bearbeitung und entwerfen Sie interne Merkmale, Radien, Anschlüsse und Toleranzen rund um die Werkzeugzugänglichkeit.
- Wenn Ihr Hauptaugenmerk auf Druck oder struktureller Langlebigkeit liegt: Priorisieren Sie gleichmäßige Dichte, kontrollierte thermische Vorgeschichte, ausreichende Wandstärke und die Inspektion kritischer Oberflächen.
- Wenn Ihr Hauptaugenmerk auf Produktionseffizienz liegt: Evaluieren Sie, ob ein schmelzverarbeitbares Fluorpolymer oder ein formgepresster Rohling (Near-Net-Shape) die Bearbeitung und den Materialabfall reduzieren kann, ohne die chemische Leistung zu beeinträchtigen.
Die hohe Schmelzviskosität macht die Fluorpolymer-Fertigung spezialisierter, unterstützt aber auch die Produktion hochgradig kundenspezifischer Laborkomponenten mit der Reinheit, Langlebigkeit und Präzision, die anspruchsvolle Experimente erfordern.
Zusammenfassungstabelle:
| Aspekt | Auswirkung |
|---|---|
| Formgebung | PTFE ist nicht spritzgießbar; Verwendung von Formpressen und Sintern |
| Bearbeitung | CNC-Bearbeitung für komplexe Geometrien und enge Toleranzen erforderlich |
| Reinheit | Bearbeitung bewahrt chemische Inertheit, ideal für Spurenanalyse |
| Kosten | Mehr Schritte erhöhen Zeit und Kosten; Abfall kann erheblich sein |
| Design | Design für Werkzeugzugang; scharfe Ecken vermeiden; Toleranzen einplanen |
| Alternativen | PFA/FEP sind schmelzverarbeitbar, unterscheiden sich jedoch in den Eigenschaften |
Bereit, die Herausforderungen bei der Fluorpolymer-Fertigung zu meistern? Die präzise PTFE/PFA-Sonderanfertigung von KINTEK liefert reine, langlebige Laborgeräte und Reaktionsgefäße, die genau auf Ihre Spezifikationen zugeschnitten sind. Von komplexen elektrochemischen Zellen bis hin zu Großaufträgen sorgen unsere durchgängigen CNC-Fähigkeiten für Genauigkeit und Zuverlässigkeit. Kontaktieren Sie uns noch heute, um Ihr Projekt zu besprechen und ein Angebot zu erhalten.
Ähnliche Produkte
- Kundenspezifische PTFE-Laborgeräte Korrosionsbeständige Reaktionszellen mit niedrigem Hintergrund Präzise CNC-Fertigung
- Benutzerdefinierte gefräste PTFE-kegelförmige Probenzelle, korrosionsbeständiger dreieckiger Fluorpolymer-Behälter für Spurenanalyse
- Maßgefertigte PFA-Mikrosäulenständer und PTFE-gefertigte korrosionsbeständige Laborhalterungen mit niedrigem Untergrund
- Kundenspezifische mehrschichtige PTFE-Reaktionsapparatur, Hochtemperatur-beständiges, korrosionsbeständiges modularisierbares Gewinde-Siebsystem
- Hitzebeständiges, maßgefertigtes PTFE-Laborbecher für Heizplatten und Spurenanalyse
Andere fragen auch
- Wie beeinflusst das Schmelzverhalten von PTFE kundenspezifische Laborgeräte? Wichtige Erkenntnisse für die Fertigung.
- Was sind die primären Herstellungsverfahren für PTFE-Laborgeräte? Experten-Einblicke in die Fluorkunststofftechnik
- Was ist der chemische Verträglichkeitsbereich für PTFE-Laborgeräte? Entdecken Sie die nahezu universelle chemische Beständigkeit.
- Warum PTFE oder PFA für die Synthese von modifiziertem Cu-MOF verwenden? Gewährleistung hoher Reinheit und außergewöhnlicher chemischer Stabilität
- Was sind die primären chemischen Beständigkeitseigenschaften von PTFE-Laborgeräten? Unübertroffene Reinheit und Trägheit